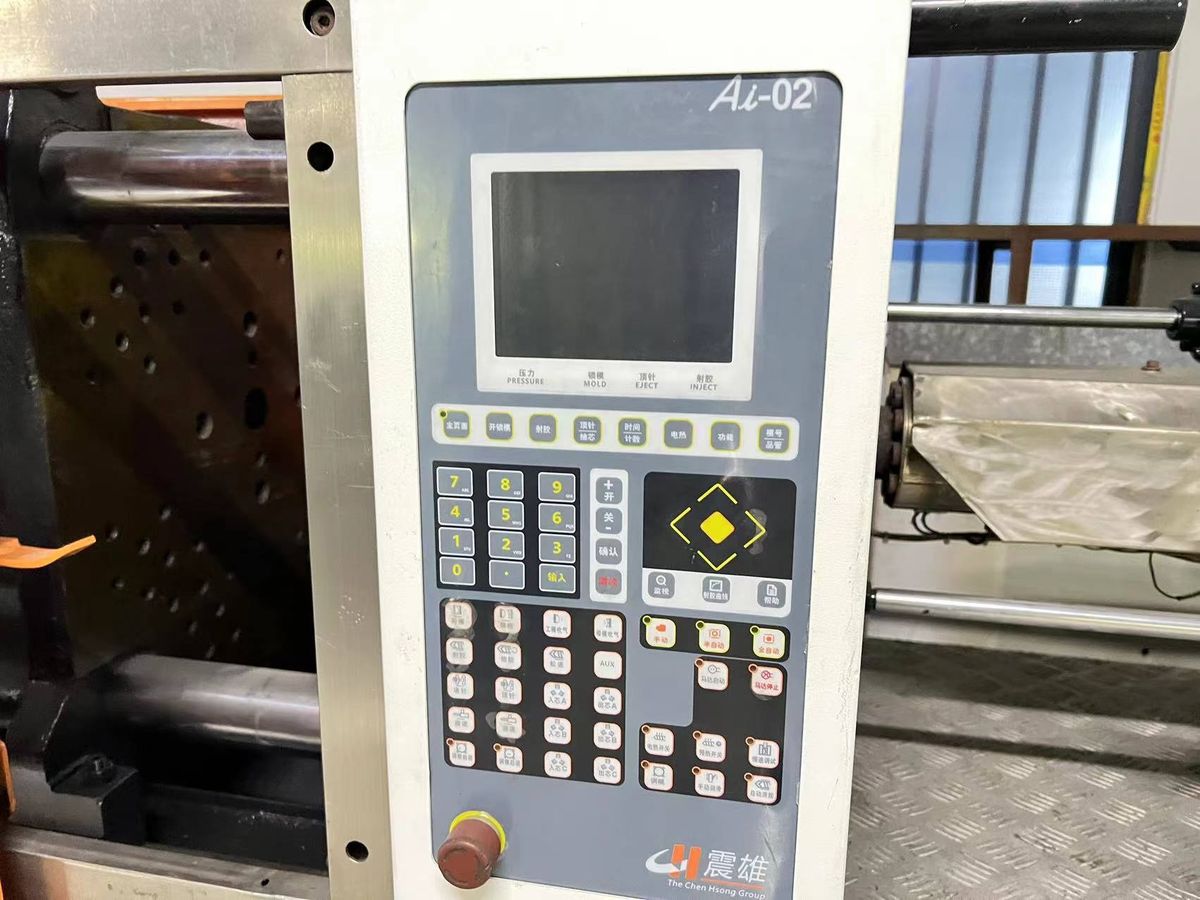
Mengetahui cara setting mesin injeksi plastik secara presisi merupakan kunci utama untuk menghasilkan produk cetakan yang sempurna dan bebas cacat. Pengaturan parameter yang keliru tidak hanya merusak material, tetapi juga memperpanjang waktu siklus produksi secara keseluruhan.
Bagi Anda yang sedang belajar setting mesin molding untuk pemula, artikel ini akan membahas langkah demi langkah penyetelan parameter utama berdasarkan standar operasional industri terkemuka. Kita akan mengupas tuntas mulai dari pengaturan suhu, posisi injeksi, hingga manajemen tekanan cetakan.
Menentukan Setelan Suhu Laras dan Sistem Pendingin Cetakan
Langkah pertama yang paling krusial dalam operasional mesin cetak adalah menentukan profil pemanasan pada laras (barrel). Kesalahan pada tahap ini bisa membuat material plastik kurang cair atau justru gosong karena panas berlebih.
Umumnya terdapat 3 hingga 5 zona pemanas pada laras mesin cetak injeksi untuk memastikan material meleleh secara bertahap. Pengaturan suhu ini harus disesuaikan dengan karakteristik resin plastik yang Anda gunakan dalam proses produksi.
Pengaturan Suhu Air Pendingin Cetakan
Selain suhu laras, suhu cetakan (mold) juga memegang peranan penting dalam menentukan kualitas akhir produk. Berdasarkan standar yang dilansir dari Dayamachinery, pengaturan suhu air pendingin dilakukan sebesar 10 ℃ hingga 20 ℃ lebih rendah dari suhu cetakan. Selama pengalaman saya menangani berbagai mesin di lantai produksi, kelalaian dalam menjaga stabilitas suhu cetakan sering kali memicu masalah penyusutan.
Pertanyaan seperti "kenapa hasil cetakan plastik menyusut?" biasanya berakar dari perpindahan panas yang tidak merata antara core dan cavity. Jika Anda memproduksi komponen dengan material teknik yang membutuhkan suhu cetakan sangat tinggi, Anda wajib memikirkan proteksi mesin. Pelat insulasi perlu dipertimbangkan untuk ditambahkan di antara cetakan dan pelat cetakan jika suhu cetakan mencapai 40 ℃ hingga 50 ℃ atau lebih untuk mencegah rambatan panas ke sistem hidrolik.
Setelah urusan suhu selesai, fokus berikutnya adalah mengatur bagaimana plastik cair dimasukkan ke dalam rongga cetakan. Pengaturan ini melibatkan kombinasi kecepatan (velocity) dan tekanan (pressure) yang dibagi ke dalam beberapa tahapan.
Dalam dokumen petunjuk teknis yang tercatat di Scribd, terdapat aturan posisi awal untuk kecepatan dan tekanan perpindahan yang bisa dijadikan acuan dasar bagi pemula. Aturan penyetelan parameter awal tersebut meliputi tingkat kecepatan V1 = 25, V2 = 40, V3 = 30, serta tingkat tekanan P1 = 40, P2 = 60, P3 = 35.
Menentukan Posisi Ujung Injeksi dan Jarak Material
Ketepatan menentukan titik transisi dari pengisian (filling) ke penahanan (holding) akan menghindarkan mesin dari beban berlebih. Berdasarkan rujukan teknis, posisi ujung injeksi umumnya diatur sebesar 2/3 dari pengisian penuh rongga cetakan.
Sisa material yang berada di depan sekrup setelah proses pengisian selesai disebut sebagai padding. Sesuai standar industri, panjang material padding umumnya diatur pada ukuran 5 mm hingga 10 mm untuk memastikan tekanan penahanan bekerja optimal.
Kesalahan umum yang saya lihat adalah teknisi mengatur jarak padding terlalu mepet atau bahkan nol. Hal tersebut membuat tekanan penahanan tidak tersalurkan dengan baik ke dalam cetakan, sehingga memicu cacat visual pada produk.
Mengatur Tekanan Balik dan Kecepatan Putar Sekrup
Proses plastisisasi material terjadi ketika sekrup (screw) berputar mundur untuk mengumpulkan material baru guna injeksi berikutnya. Di tahap ini, Anda harus mengatur dua parameter penting, yaitu kecepatan putar sekrup dan tekanan balik (back pressure). Berdasarkan panduan praktis dari dokumen industri, pengaturan awal kecepatan putar sekrup dilakukan sebesar 60% dengan tekanan balik sebesar 10 kg/cm². Angka awal ini cukup aman untuk memulai proses charging tanpa merusak struktur molekul material plastik.
Jika Anda merujuk pada unit satuan megapascal (Mpa), nilai tekanan balik yang disarankan adalah sebesar 5 Mpa hingga 10 Mpa. Pengaturan back pressure yang tepat sangat efektif untuk mengeluarkan kantong udara di dalam laras dan mengatasi cacat produksi injection molding seperti gelembung atau bintik hitam. Berikut adalah tabel ringkasan parameter mekanis dan batasan awal untuk mempermudah tutorial setting mesin injection manual ini:
| Nama Parameter Teknis | Nilai Nilai Standar |
|---|---|
| Kecepatan Awal Sekrup | 60% |
| Tekanan Balik Awal | 10 kg/cm² |
| Rentang Tekanan Balik | 5 Mpa hingga 10 Mpa |
| Ukuran Padding Material | 5 mm hingga 10 mm |
| Posisi Batas Ujung Injeksi | 2/3 Rongga Cetakan |
Pengaturan Jarak Cetakan Terbuka dan Proteksi Tekanan Rendah
Faktor keselamatan kerja dan perlindungan investasi cetakan (mold) adalah prioritas yang tidak boleh ditawar dalam dunia manufaktur. Anda harus mengatur batas gerak cetakan secara hati-hati agar pin cetakan tidak bertabrakan atau patah.
Aturan penyetelan jarak cetakan terbuka (mold open) diatur sejauh 2 cm setelah guide pin atau angular pin keluar dari bushing. Jarak ini memberikan ruang yang aman bagi robot picker atau operator untuk mengambil produk plastik yang sudah selesai dicetak.
Menentukan Batas Lebar Minimal Pembukaan Cetakan
Untuk memastikan proses pengeluaran produk berjalan lancar tanpa hambatan mekanis, Anda harus menghitung lebar total pembukaan cetakan. Aturan baku industri menyatakan bahwa lebar minimal untuk pembukaan cetakan adalah sebesar 2 dikali panjang produk ditambah panjang runner.
Selain jarak terbuka, Anda juga wajib mengaktifkan fungsi proteksi tekanan rendah (low press) saat cetakan mulai menutup kembali. Posisi limit switch untuk tekanan rendah diposisikan sejauh 2,5 cm sebelum angular pin atau guide pin masuk ke dalam bushing.
Fungsi dari setelan low press ini adalah untuk mendeteksi apabila ada produk yang tertinggal di dalam cetakan. Jika cetakan membentur sesuatu sebelum mencapai batas limit switch tersebut, mesin akan langsung berhenti dan memicu alarm keselamatan.
Manajemen Batas Tekanan Maksimal Hidrolik Mesin
Langkah terakhir dalam konfigurasi parameter ini adalah mengunci batas atas tekanan sistem hidrolik mesin demi menjaga keawetan pompa dan komponen mekanis. Tekanan berlebih dapat mengakibatkan kerusakan fatal pada struktur clamping unit.
Berdasarkan spesifikasi operasional mesin cetak, batas tekanan maksimal untuk tekanan tinggi (high press) adalah sebesar 140 Kg/cm². Angka ini merupakan ambang batas tertinggi yang diizinkan saat cetakan melakukan penguncian akhir secara penuh. Sementara itu, untuk fase perlindungan cetakan sebelum penguncian, batas maksimal untuk tekanan rendah (low press) ditentukan maksimal sebesar 55 kg/cm².
Pembatasan ini memastikan bahwa gaya jepitan awal tidak akan meremukkan komponen inti jika terjadi kegagalan sistem pengeluaran produk. Dengan memahami kombinasi parameter mekanis, batasan tekanan hidrolik, serta manajemen suhu laras, Anda dapat merancang sebuah siklus produksi yang efisien sekaligus aman. Penerapan parameter yang presisi ini juga menjadi strategi utama dalam cara mempercepat cycle time injection molding tanpa mengorbankan kualitas geometris produk akhir.